
Регулятор контактной сварки РКС-14
defaultValue- Подробности
- Категория: Контактная сварка
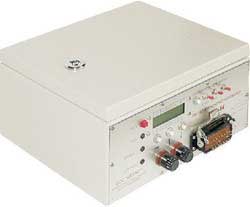
Регулятор контактной сварки РКС-14, в дальнейшем именуемый «регулятор», предназначен для управления циклом контактной сварки сварочных машин переменного тока с постоянным сварочным усилием.
Регулятор предназначен для работы в закрытых помещениях на высоте до 1000м над уровнем моря.
Регулятор изготавливается в климатическом исполнении УХЛ4 - работав районах с умеренным климатом при температуре окружающего воздуха от плюс 1 С до плюс 35 С и относительной влажности воздуха до 80% (при плюс 25 С).
0кружающая среда невзрывоопасная, не содержащая токопроводящей пыли, агрессивных газов и паров в концентрациях, разрушающих металлы и изоляцию.
Устройство и принцип работы
Регулятор выполнен в виде единого конструктивного узла. Лицевая сторона регулятора является панелью управления, на которой расположены :
- 3 кнопки для задания параметров цикла сварки;
- кнопка «СБРОС»;
- 2-х строчный жидкокристаллический алфавитно-цифровой индикатор (дисплей);
- 3 светодиодных индикатора «КЛАПАН 1», «КЛАПАН 2, «ТОК»;
- 3 тумблера управления режимами работы;
- индикатор напряжения сети;
- разъем для подключения регулятора;
- предохранители.
Регулятор выполнен на основе модуля МП-09 (Модуль процессорный). Монтаж выполнен с помощью обычных и ленточных жгутов.
Принцип работы регулятора
Вся работа регулятора происходит под управлением микропроцессора в соответствии с записанной в него программой.
Регулятор может находиться в следующих режимах :
а) Готовность. В этом режиме регулятор ожидает нажатия педали для запуска цикла сварки. На дисплее высвечивается набор параметров программы сварки.
Тумблер «РАБОТА / ПРОГР.» должен находиться в положении «РАБОТА».
б) Выполнение цикла сварки- Прохождение цикла индицируется светодиодами «КЛАПАН 1». «КЛАПАН 2», «ТОК», а также на дисплее, где отображаются позиции цикла
При установке тумблера «ОДИН./ЦИКЛ.» в положение «ОДИН.» пройдет только одни цикл сварки, и для его повторения следует отпустить и снова нажать педаль. Если же тумблер установлен в положение «ЦИКЛ.», то цикл сварки будет повторяться все время, пока нажата педаль, причем клапан, сработавший в позиции « Предварительное сжатие » останется включенным до отпускания педали.
При кратковременном нажатии на педаль, с отпусканием ее до окончания отсчета позиции «Сжатие», цикл дальше не пойдет, и регулятор возвратится в режим «Готовность».
При размыкании цепи запуска после отсчета позиции «Сжатие» пройдет весь цикл сварки.
В регуляторе предусмотрена возможность исключения следующих позиций сварочного цикла:
- модуляция;
- проковка 1;
- сварка 2;
- проковка 2.
Для исключения позиции нужно задать время ее выполнения равным нулю.
Регулятор обеспечивает прохождение сварочного цикла без тока Для этого нужно выключить тумблер «ВКЛ. ТОК», который аппаратно разрешает/запрещает прохождение импульсов управления на тиристорный контактор.
в). Программирование Этот режим предназначен для ввода в регулятор технологической программы сварки. Программирование осуществляется с помощью кнопок «Т» ( увеличение параметра ), «|» ( уменьшение параметра ), «—» (переход » следующему параметру. По окончании программирования, параметры записываются в энергонезависимую память. Процесс программирования описан в разделе «ПОРЯДОК РАБОТЫ».
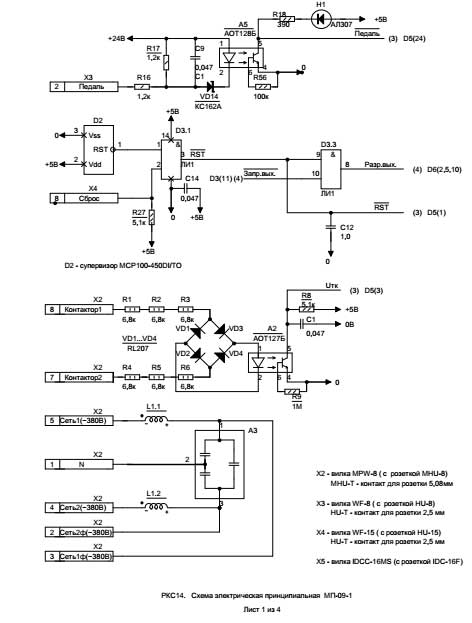
Электрические схемы

defaultValue
